RELIAPLANT
Producto · Integridad RBI
Inspección basada en riesgo, parte por parte y mecanismo por mecanismo.
Lazos de corrosión, mecanismos de daño de API 581 y la inspección que corresponde a cada uno, con su técnica, su cobertura y su frecuencia. Para recipientes, intercambiadores, tanques y líneas.
- 25
- mecanismos de daño en 6 categorías
- A–D
- efectividad con técnica END y cobertura
- 1Y–10Y
- frecuencias por mecanismo
RELIAPLANT
TAXGMAORCARCMPMRBI
| Planta | Asset | Clase / Tipo ▾ | Riesgo | Parte ▾ | Lazo ▾ | Mecanismo ▾ | Efectividad | Análisis | Notas | |
|---|---|---|---|---|---|---|---|---|---|---|
| REG | V-210Separador de entrada1 | VESSEL, SEPARATOR | Medio-Alto5 | Shell | CL-02 - SVC-GHGas húmedo H₂S/CO₂ | Internal Local ThinningTHI-04 | B – Usually | SSC y HIC en soldaduras del shell… | Aislado hasta la línea de nivel | |
| SSCSCC-06 | B – Usually | |||||||||
| CUIEXT-03 | C – Fairly | |||||||||
| Head Top | CL-02 - SVC-GHGas húmedo H₂S/CO₂ | HIC/SOHIC-H2S CrackingSCC-073 | C – Fairly | |||||||
| Bottom | CL-07 - SVC-APAgua producida2 | Internal General ThinningTHI-02 | B – Usually | |||||||
| REG | E-410CEnfriador de gas | HEAT EXCHANGER, SHELL AND TUBE | Medio | Shell | CL-05 - SVC-GCGas comprimido | Internal General ThinningTHI-02 | C – Fairly | – | Sin aislamiento desde 2023 | |
| CUIEXT-03 | N/R4 | |||||||||
| Tubes | CL-05 - SVC-GCGas comprimido | Internal General ThinningTHI-02 | A – Highly | |||||||
| REG | T-501Tanque de agua producida | TANK, ATMOSPHERIC | Bajo | Bottom | CL-07 - SVC-APAgua producida | Bottom CorrosionTANK-03 | C – Fairly | – | – | |
| Course | CL-07 - SVC-APAgua producida | Internal CorrosionTANK-01 | D – Poorly |
- Un equipo, varias filas. V-210 ocupa cinco: una por cada mecanismo de cada parte. El tag, la clase y el riesgo se ven una sola vez.
- El lazo es por parte. El cuerpo del separador va en CL-02 (gas húmedo) y la bota en CL-07 (agua producida). Si la parte no tiene lazo propio, hereda el del equipo.
- Nombre y código de API 581. Debajo de cada mecanismo va su código del catálogo (THI, SCC, EXT, TANK, BUR, TB).
- N/R también es una decisión. Un mecanismo evaluado que no requiere inspección queda escrito, no borrado.
- Riesgo de tu matriz. Bajo, Medio, Medio-Alto, Alto o Muy Alto, con el color de la celda completa. Filtras por clase, parte, lazo y mecanismo desde el encabezado.
Lo que dice la norma
Inspeccionar no reduce el daño. Reduce lo que no sabes de él.
Esa es la idea central de RBI. El riesgo de un equipo es su probabilidad de falla por la consecuencia de que pierda contención. La inspección no cambia la consecuencia ni detiene la corrosión, pero cada inspección efectiva baja la incertidumbre sobre el estado real del equipo, y con ella la probabilidad de falla que se le asigna.
Riesgo=PoF×CoF
PoF(t)=gff×Df(t)×FMS
- gff
- Frecuencia genérica de falla del tipo de componente, tomada de bases de datos de la industria.
- Df(t)
- Factor de daño. Crece con la velocidad del mecanismo y el tiempo en servicio, y baja con el número y la efectividad de las inspecciones hechas.
- FMS
- Factor del sistema de gestión de integridad de la planta.
- CoF
- Consecuencia de la pérdida de contención: área afectada por incendio, explosión o tóxico, y costo de la falla.
Metodología de API RP 581. ReliaPlant no hace este cálculo: el nivel de riesgo lo traes de tu matriz o de tu estudio cuantitativo, y ReliaPlant convierte el estudio en un plan que se puede ejecutar.
Matriz de ejemplo. La posición de cada equipo sale de tu estudio; en ReliaPlant queda su nivel.
API RP 580Principios y requisitos mínimos de un programa RBI.
API RP 581Método cuantitativo y tablas de efectividad por mecanismo (anexo 2.F). Base del catálogo de ReliaPlant.
API RP 571Descripción de los mecanismos de daño: dónde aparecen y cómo se ven.
API 510 · 570 · 653Códigos de inspección de recipientes, tuberías y tanques. Aceptan RBI para fijar intervalos.
Lazos de corrosión
Primero se agrupa. Después se analiza.
Un lazo junta equipos y líneas con el mismo material y las mismas condiciones de proceso. Lo que se espera en uno se espera en todos, y lo que se encuentra en uno se revisa en los demás. Así se ve la entrada de la planta Compresión Norte, UT CN-210.
CL-02 · Gas húmedo
Acero al carbono. Gas de entrada con H₂S y CO₂ y agua libre. Cuerpo y cabeza de V-210 y la línea 8"-GN-2101.
THI-04 · SCC-06 · SCC-07 · EXT-03CL-05 · Gas comprimido
Gas seco y caliente a la descarga del compresor. Shell y tubos de E-410C y la línea de salida.
THI-02 · EXT-03CL-07 · Agua producida
Agua con cloruros y sólidos. Bota de V-210, línea 3"-AP-2107 y tanque T-501.
THI-02 · TANK-01 · TANK-03La bota del separador no comparte servicio con el cuerpo, así que va en otro lazo. En ReliaPlant cada parte puede tener su lazo, y el análisis lo marca con el aviso “Más de un CL”.
Los lazos tienen su propia vista
En la vista Loops creas cada lazo con su código, código de servicio y fluido, o los subes todos con su plantilla de Excel. Después, en el análisis de cada equipo, eliges el lazo del equipo y el de cada parte que lo necesite.
RELIAPLANT
TAXGMAORCARCMPMRBI
| Planta | Código | Cód. Servicio | Fluido | |
|---|---|---|---|---|
| REG | CL-02 | SVC-GH | Gas húmedo H₂S/CO₂ | |
| REG | CL-05 | SVC-GC | Gas comprimido | |
| REG | CL-07 | SVC-AP | Agua producida |
Catálogo de mecanismos de daño
25 mecanismos de API 581, listos para asignar.
Cada mecanismo trae su código, si es interno o externo, la tabla de API 581 de donde salen sus esquemas y sus subgrupos: intrusivo o no intrusivo, aislado o no, lado suelo o lado producto, tipo de material del tubo. Tú eliges el mecanismo; el subgrupo define qué inspección aplica.
THI-01Int
Internal General Thinning Lined Equip
Pérdida de espesor uniforme en equipos con liner interno no metálico. Sin abrir el equipo no se llega a la máxima efectividad.
THI-02Int
Internal General Thinning
Pérdida de espesor uniforme en recipientes y tuberías, con o sin cladding. Es el mecanismo que más se usa del estándar.
THI-03Int
Internal Local Thinning
Adelgazamiento localizado en equipos con liner interno.
THI-04Int
Internal Local Thinning
Pérdida concentrada bajo puntos de inyección, codos y cambios de diámetro. Pide más cobertura que el general porque falla en un punto y sin aviso.
Efectividad de inspección
B no es una nota. Es una técnica con una cobertura.
Para cada subgrupo, API 581 dice qué hay que hacer para que una inspección cuente como A, B, C o D. ReliaPlant trae esas tablas: eliges la letra y la frecuencia, y tienes el texto de la inspección, las técnicas END y el código de la tarea. Prueba con los subgrupos de abajo.
CUI · corrosión bajo aislamiento
API 581 Tabla 2.F.9.3 · descripción corta de la tarea: INSP EXT BAJO AISLAM CUI
A
Highly Effective
100 % VT externa. Retirar el 100 % del aislamiento en zonas dañadas o sospechosas, o RT de perfil del 100 % sin retirarlo. Seguimiento con UT, RT o pit gauge.
VT 100 %RT perfil 100 %Pit gauge
EXT-03-A-4YB
Usually Effective
100 % VT externa. Retirar más de 50 % de las zonas sospechosas, o RT de perfil de más de 65 %.
VT 100 %RT perfil >65 %Pit gauge
EXT-03-B-4YC
Fairly Effective
100 % VT externa. Retirar más de 25 % de las zonas sospechosas, o RT de perfil de más de 35 %.
VT 100 %RT perfil >35 %Pit gauge
EXT-03-C-4YD
Poorly Effective
100 % VT externa. Retirar más de 5 % del área aislada, o RT de perfil de más de 5 %.
VT 100 %RT perfil >5 %Pit gauge
EXT-03-D-4Y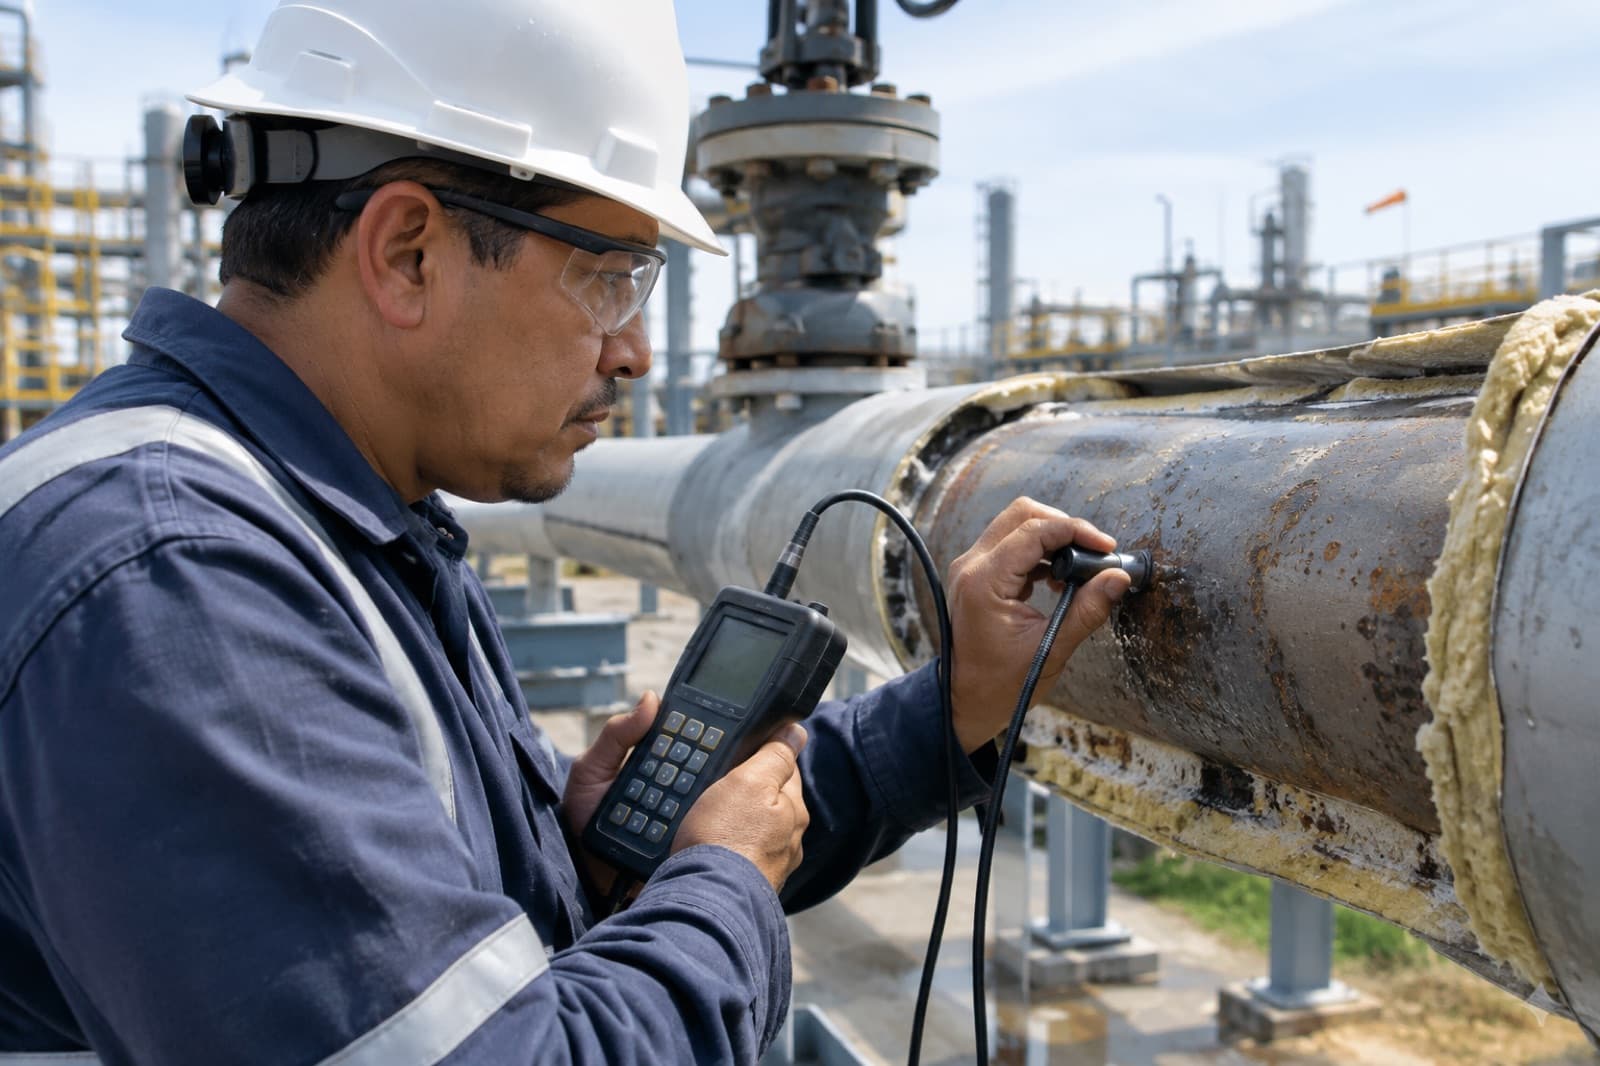
EXT-03 · CUI · aislamiento removido
Así se ve un esquema de CUI en campo.
Visual externa de todo el aislamiento, retiro en las zonas dañadas o sospechosas y medición de espesor con UT donde aparece corrosión. Lo que define la letra no es el equipo de medición: es qué porcentaje de las zonas sospechosas se descubrió.
| Efect. | Aislamiento retirado | Sin retirar (RT de perfil) |
|---|---|---|
| A | 100 % de zonas sospechosas | 100 % |
| B | > 50 % | > 65 % |
| C | > 25 % | > 35 % |
| D | > 5 % del área aislada | > 5 % |
Las técnicas END que aparecen en los esquemas
- VT
- Inspección visual, externa o interna.
- UT spot · UT scan
- Espesor por ultrasonido en puntos (CMLs) o en barrido continuo.
- RT de perfil
- Radiografía tangencial que mide espesor sin retirar aislamiento.
- PT
- Líquidos penetrantes para grietas que llegan a la superficie.
- WFMT / ACFM
- Partículas magnéticas fluorescentes húmedas o campo alterno, para grietas en soldaduras.
- C-scan · TOFD
- UT avanzado para daño subsuperficial como HIC y SOHIC.
- ECT · IRIS · RFET
- Eddy current y ultrasonido rotativo para haces de tubos.
- MFL · floor scan
- Fuga de flujo magnético para fondos de tanque y tubos.
- Guided-wave UT
- Ondas guiadas para tramos enterrados o de difícil acceso.
El análisis de un equipo
Un separador no es una pieza. Es un shell, dos cabezas y una bota.
Cada equipo se divide en partes (Shell, Top, Bottom, Channel, Tubes, Course, Roof, Pipe…) y cada parte lleva sus mecanismos, con criticidad, frecuencia y efectividad. La actividad de inspección no se escribe: sale del catálogo según el subgrupo y la letra.
Editar Equipo: V-210⧉ Copiar de...1✕
Equipo
| TAG * | Descripción | Tipo | Clase | Tipo de Equipo | Riesgo |
|---|---|---|---|---|---|
| V-210 | Separador de entrada | Equipo | VESSEL | SEPARATOR | Medio-Alto |
Partes y Mecanismos de Daño
Más de un CL2Parte 1★ PrincipalShell
| # | Mecanismo de Daño * | Criticidad | Frecuencia | Efectividad | Subgrupo | Actividad de Inspección |
|---|---|---|---|---|---|---|
| 1 | Internal Local Thinning THI-04 | Alta | 3Y | B – Usually | I - Intrusive | — |
| NI - Non Intrusive3 | Componentes con y sin Cladding Para el área total sospechosa: > 75 % cobertura de los CMLs usando escaneo ultrasónico o radiografía de perfilTHI-04-NI-B-3Y4 | |||||
| 2 | SSC SCC-06 | Muy Alta | 3Y | B – Usually | I - Intrusive | Para soldaduras/área de soldadura seleccionadas: > 75 % WFMT/ACFM con seguimiento UT de todas las indicaciones relevantesSCC-06-I-B-3Y |
| NI - Non Intrusive | — | |||||
| 3 | CUI EXT-03 | Media | 4Y | C – Fairly | — | Aislamiento Removido: 100 % VT externa previo a remoción de aislamiento Y remover > 25 % de áreas sospechosas…EXT-03-C-4Y |
| Corrosion Loop | Cód. Servicio | Fluido |
|---|---|---|
| CL-02 | SVC-GH | Gas húmedo H₂S/CO₂ |
Parte 2PrincipalBottom1 mecanismo · CL-07
Eliminar equipoCancelarGuardar Cambios
- Copiar de… Busca otro equipo parecido por tag o descripción y trae su análisis. Analizas el primer separador; los demás parten de ahí.
- Más de un CL. El aviso aparece cuando las partes del equipo están en lazos distintos, como el shell en CL-02 y la bota en CL-07.
- Subgrupo. Si el mecanismo tiene varios (intrusivo y no intrusivo), marcas cuáles aplican. Cada uno trae su propio texto de inspección.
- Código de tarea. Con efectividad y frecuencia elegidas aparece el código, por ejemplo THI-04-NI-B-3Y. Al abrirlo ves el texto extendido para SAP en español o inglés y las técnicas END con su cobertura.
Del análisis al plan
Un código dice qué, cómo y cada cuánto. El plan los junta.
Todos los equipos y partes que llevan la misma inspección comparten el mismo código de tarea. Por eso el plan RBI no es una lista de cientos de filas: es una lista de tareas, cada una con los equipos que la llevan.
THI-02-NI-B-5Y
MecanismoTHI-02 · Internal General Thinning
SubgrupoNI · no intrusivo, desde afuera y en operación
EfectividadB · Usually Effective: más de 75 % spot UT
Frecuencia5Y · cada 5 años
Generar Plan RBI
Desde Acciones descargas Plan_Mantenimiento_RBI.xlsx con lo que tengas filtrado en pantalla. Los mecanismos marcados N/R no entran.
- Hoja Plan RBI: una posición por código de tarea, con TAG, parte, lazo, riesgo y criticidad de cada equipo que la lleva.
- Hoja Detalle HR: por código, la descripción corta, el texto extendido para SAP, la cobertura de cada técnica END y el número de equipos.
- Aparte, la tabla completa del análisis en Excel, de equipos, de piping o de lazos.
| Pos. | HR Code | Descripción HR | Mecanismo | Efect. | Freq. | TAG | Descripción Equipo | Planta | Parte | CL | Riesgo | Criticidad |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | EXT-03-C-4Y | INSP EXT BAJO AISLAM CUI | CUI | C – Fairly | 4Y | V-210 | Separador de entrada | REG | Shell | CL-02 | Medio-Alto | Media |
| 8"-GN-2101 | Línea de entrada a V-210 | REG | Pipe | CL-02 | Medio | Media | ||||||
| 2 | SCC-06-I-B-3Y | INSP INT SCC AGRIE X SULF INTRUS | SSC | B – Usually | 3Y | V-210 | Separador de entrada | REG | Shell | CL-02 | Medio-Alto | Muy Alta |
| 3 | THI-02-NI-B-5Y | INSP INT GEN THIN D PARED NO INTR | Internal General Thinning | B – Usually | 5Y | V-210 | Separador de entrada | REG | Bottom | CL-07 | Medio-Alto | Media |
| 3"-AP-2107 | Descarga de agua de V-210 | REG | Pipe | CL-07 | Bajo | Baja | ||||||
| 4 | THI-04-NI-B-3Y | INSP INT LOC THIN D PARED NO INTR | Internal Local Thinning | B – Usually | 3Y | V-210 | Separador de entrada | REG | Shell | CL-02 | Medio-Alto | Alta |
| 8"-GN-2101 | Línea de entrada a V-210 | REG | Pipe | CL-02 | Medio | Alta | ||||||
Plan RBIDetalle HR
Carga masiva
¿Ya tienes el estudio en Excel? Súbelo por código de tarea.
La plantilla pide una fila por TAG, parte y código de tarea. ReliaPlant lee el código y deduce el mecanismo, el subgrupo, la efectividad, la frecuencia y la actividad. Antes de importar ves cada fila resuelta.
- Columnas: Planta, TAG, Descripción, Tipo, Clase, Subtipo, Riesgo, Corrosion Loop, Parte, Criticidad y HR Code. Solo TAG y HR Code son obligatorias.
- La plantilla trae una hoja Valores con las clases, subtipos, partes, niveles de riesgo y todos los códigos válidos.
- Si un código no existe en el catálogo, la carga se detiene y te dice en qué fila está.
- Los lazos tienen su propia plantilla: Código, Código Servicio, Fluido y Planta.
Cargar Excel EquiposLoops✕
⤓ Descargar plantilla (Equipos)
RBI_CN-210.xlsx
✓ 2 equipo(s), 5 mecanismo(s), 5 HR code(s) listos para importar.
| TAG | Parte | HR Code | Mecanismo | Criticidad | Subgrupo | Efect. | Freq. | Actividad |
|---|---|---|---|---|---|---|---|---|
| V-210 | Shell | THI-04-NI-B-3Y | Internal Local Thinning | Alta | THI-04-NI | B | 3Y | Componentes con y sin Cladding · Para el área total sospechosa: > 75 % cobertura de los CMLs… |
| V-210 | Shell | SCC-06-I-B-3Y | SSC | Muy Alta | SCC-06-I | B | 3Y | Para soldaduras/área de soldadura seleccionadas: > 75 % WFMT/ACFM… |
| V-210 | Shell | EXT-03-C-4Y | CUI | Media | EXT-03 | C | 4Y | Aislamiento Removido: Para el área total de superficie: 100 % VT externa… |
| V-210 | Head Top | SCC-07-NI-C-3Y | HIC/SOHIC-H2S Cracking | Alta | SCC-07-NI | C | 3Y | Para el área total de superficie: > 35 % C scan del metal base… |
| E-410C | Tubes | THI-02-NI-A-4Y | Internal General Thinning | Media | THI-02-NI | A | 4Y | Componentes con y sin Cladding · Para el área total de superficie: 100 % UT/RT de CMLs… |
CancelarImportar (2)
Hazlo tú o lo hacemos por ti
El estudio RBI lo haces tú en la plataforma, o lo hacemos contigo.
Si tu equipo de integridad ya domina API 581, la plataforma le ahorra el armado y el plan. Si no hay horas o no hay quién, nuestros especialistas hacen el estudio con tu gente y te lo entregan cargado.
| Etapa | Tu equipo, en ReliaPlant | Con el servicio de ReliaPlant |
|---|---|---|
| Información base | Subes equipos y lazos con las plantillas de Excel. | Revisamos DTIs, materiales y condiciones de proceso. |
| Lazos de corrosión | Creas cada lazo con su servicio y su fluido. | Definimos los lazos con tu gente de proceso y de integridad. |
| Partes y mecanismos | Divides cada equipo y eliges del catálogo API 581. | Talleres para asignar mecanismos de daño y criticidad por parte. |
| Efectividad y frecuencia | Eliges la letra y la frecuencia; la plataforma trae el texto y el código. | Seleccionamos técnicas, coberturas y frecuencias de inspección. |
| Plan de inspección | Generas el Plan RBI en Excel cuando lo necesites. | Te entregamos el plan cargado y listo para tu sistema de mantenimiento. |
Preguntas frecuentes
RBI e integridad mecánica, en corto.
01¿Qué es la inspección basada en riesgo (RBI)?
Es una metodología para decidir qué inspeccionar, con qué técnica, con qué cobertura y cada cuánto, según el riesgo de pérdida de contención de cada equipo. El riesgo combina la probabilidad de falla, que depende de los mecanismos de daño activos y de lo que ya se inspeccionó, con la consecuencia de la falla. El esfuerzo de inspección se concentra donde el riesgo es mayor y se reduce donde es bajo.
02¿Cuál es la diferencia entre API 580 y API 581?
API RP 580 define los principios y los requisitos mínimos de un programa RBI: qué debe tener, quién participa y cómo se documenta. API RP 581 es una metodología concreta y cuantitativa para calcular probabilidad y consecuencia de falla, e incluye las tablas de efectividad de inspección por mecanismo de daño. Se puede cumplir API 580 con otra metodología, pero API 581 es la más usada.
03¿Qué es un lazo de corrosión?
Es un grupo de equipos y tuberías con el mismo material y las mismas condiciones de proceso (fluido, temperatura, presión), que por eso esperan los mismos mecanismos de daño. Agrupar por lazos evita analizar cada componente desde cero y permite extender lo que se encuentra en una inspección al resto del lazo. Un mismo equipo puede tener partes en lazos distintos, como un separador cuya bota trabaja con agua y su cuerpo con gas.
04¿Qué significa la efectividad de inspección A, B, C y D?
Es la capacidad de una inspección para detectar y medir el daño que se busca. En API 581 va de A (Highly Effective) a D (Poorly Effective), y para cada mecanismo hay una tabla que dice qué técnica y qué cobertura corresponde a cada letra. Por ejemplo, en adelgazamiento general no intrusivo, más de 75 % de spot UT es B y más de 25 % es D. Una inspección más efectiva reduce más la incertidumbre sobre el estado del equipo.
05¿Cómo se inspecciona la corrosión bajo aislamiento (CUI)?
Siempre empieza con inspección visual externa del 100 % del aislamiento, buscando daños, sellos rotos y manchas. Después hay dos caminos: retirar el aislamiento en las zonas dañadas o sospechosas y medir con UT o pit gauge, o hacer radiografía de perfil sin retirarlo. El porcentaje de zonas sospechosas que se descubre o se radiografía define si la inspección es A, B, C o D.
06¿Cada cuánto se debe inspeccionar un recipiente a presión?
API 510 fija como regla general que el intervalo entre inspecciones internas u on-stream no supere la mitad de la vida remanente del recipiente ni 10 años, lo que ocurra primero. El mismo código permite fijar los intervalos con un análisis RBI. En la práctica, cada mecanismo de daño termina con su propia frecuencia según su criticidad y la efectividad de la inspección elegida.
07¿ReliaPlant calcula la probabilidad y la consecuencia de falla?
No. ReliaPlant no hace el cálculo cuantitativo de API 581. El nivel de riesgo de cada equipo lo traes de tu matriz o de tu estudio. Lo que hace ReliaPlant es organizar el análisis por equipo, parte, lazo y mecanismo, darte el esquema de inspección de API 581 para la efectividad que elijas y generar el plan de inspección con sus códigos de tarea.
Mándanos tu estudio RBI. En la demo lo ves cargado.
Con tus tags, tus lazos y tus códigos de tarea, y el plan de inspección generado desde ReliaPlant.